溶接機の前面に+と−の端子が並んでいて、ホルダーとアースをどちらに差すかで手が止まっている。原因は、説明書に「極性」と書いてあるだけで、意味を教えてくれないことにあります。答えは、直流機ならホルダーを−、アースを+につなぐのが基本で、薄板のときだけ入れ替えます。読み終わるころには、手元の溶接機と溶接棒に合わせてケーブルを差し、最初の1本を引けるようになります。
溶接機のプラスとマイナスは直流機だけの話
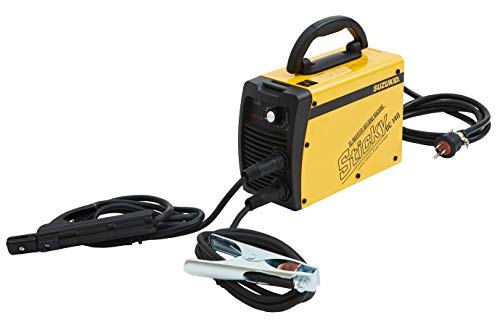
まず、自分の溶接機が交流機か直流機かを確かめてください。端子に+と−の表示があるのは直流機で、交流機の端子はuとvの表示でどちらにつないでも同じです。
交流は電気の向きが東日本で1秒間に100回、西日本で120回入れ替わります。だからホルダーをuに差してもvに差しても、溶接の結果は変わりません。ホームセンターで昔から売られている安い交流機は、ここで悩む必要がないわけです。
直流は電気の向きが一定です。ホルダーを+に差すか−に差すかで、熱の出方が変わります。これを極性と呼びます。
いま売られている家庭用のインバーター溶接機は、100Vも200Vもほとんどが直流機です。工事現場で使うエンジンウェルダーも直流機が主流なので、+と−の表示がある機種なら、この先を読んでください。
ホルダーはマイナスでアースはプラスが基本のつなぎ方
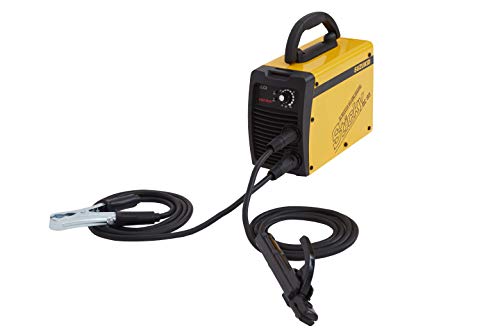
直流機の基本は決まっています。ホルダー(溶接棒側)を−端子に、アース(母材側)を+端子につなぐのが標準で、これを正極性、または棒マイナスと呼びます。
理由は熱の出方にあります。日本溶接協会の技術Q&Aでは、母材が+のとき母材側の発熱が大きくなり、溶け込みが深くなると説明されています。溶接で大事なのは母材が溶けることなので、母材側を熱くする正極性が基本になります。
正極性のビードは、深くて幅が狭い形になります。3mm以上の鉄板をしっかりくっつけたいときは、この形が向いています。一般的な軟鋼の溶接は、まずこのつなぎ方で始めてください。
ケーブルの色や太さで判断しないでください。ホルダーとアースのケーブルは同じ色のことが多く、色では区別できません。端子の+−の刻印だけを見てつなぎます。
薄板と肉盛りはホルダーをプラスに入れ替える
基本と逆につなぐ場面が2つあります。薄板に穴が開くときと、表面に肉を盛りたいときは、ホルダーを+、アースを−に入れ替えると作業が楽になります。これが逆極性、棒プラスです。
逆極性では溶接棒側の発熱が大きくなり、母材の溶け込みは浅く、ビードの幅は広くなります。母材が溶けすぎないので、薄板でも穴が開きにくいのが利点です。
解説記事で目安として挙がるのは、板厚2mm前後より薄いときです。正極性で試して裏まで溶け落ちるなら、電流を下げる前にホルダーを+へ入れ替えてみてください。
肉盛りも同じ理由で逆極性が向きます。母材を深く溶かす必要がなく、溶接棒を多く溶かして表面に盛りたいからです。すり減った部品の補修や、穴を埋める作業がこれにあたります。
ただし、逆極性は正極性よりアークが荒れやすく、スパッタも増えます。厚物を逆極性で溶接すると溶け込みが足りず、見た目はきれいでも中でくっついていないことがあります。薄板と肉盛り以外では使わないでください。
溶接棒の箱のACとDC±の表示が最終判断
つなぎ方を決める前に、使う溶接棒の箱を見てください。箱には使える電流の種類が「AC」「DC+」「DC−」「DC±」のように書いてあり、これが最終的な決まりになります。
ACは交流で使える印、DCは直流で使える印です。DC±なら棒プラスでも棒マイナスでもよく、DC+だけなら棒プラス、DC−だけなら棒マイナスの指定です。指定と違う極性で使うと、アークが不安定になったりスラグの剥がれが悪くなったりします。
日本で一番使われているライムチタニヤ系の溶接棒、神戸製鋼のZERODE-44は、メーカーの資料で「ACまたはDC⊕,⊝」と案内されています。つまり交流機でも直流機でも、どちらの極性でも使える棒です。DIYで最初に買うなら、この種類の棒が迷いません。
電流の目安も同じ資料に載っています。下向きで溶接するときの範囲は次のとおりです。
| 棒径 | 下向きの電流 | 立向き・上向きの電流 |
|---|---|---|
| 2.0mm | 30〜60A | 25〜55A |
| 2.6mm | 60〜100A | 50〜90A |
| 3.2mm | 100〜140A | 90〜130A |
100Vの家庭用機は最大電流が機種ごとに違います。本体に書いてある最大電流が60A前後なら2.0mm、100A前後なら2.6mmまでと考えて、棒径を先に決めてください。棒が太すぎると電流が足りず、アークが出ても母材に乗りません。
逆につないだらどうなるの? 壊れないが溶け込みが変わる
間違えてつないだときの心配から先に答えます。ホルダーとアースを逆につないでも溶接機は壊れません。変わるのは溶け込みの深さと、アークの安定です。
正極性のつもりで逆極性になっていると、厚物では溶け込みが浅くなります。ビードは広くて平らになり、裏側まで熱が届きません。見た目はきれいなのに、たたくと外れる溶接はこの状態です。
逆に、薄板で棒マイナスになっていると、母材が溶けすぎて穴が開きます。電流を下げても穴が開くなら、極性を疑ってください。
もう1つの変化はアークの荒れ方です。極性が合っていないと、アークが途切れやすく、スパッタが多く飛びます。溶接棒の箱の指定と違う極性にしたときに、この症状がよく出ます。
交流機は逆につないでも何も変わりません。uとvのどちらにホルダーを差しても、同じ結果になります。直流機を使っている人だけが、極性の心配をすればよいわけです。
ケーブルは電源を切ってから4つの順番でつなぐ
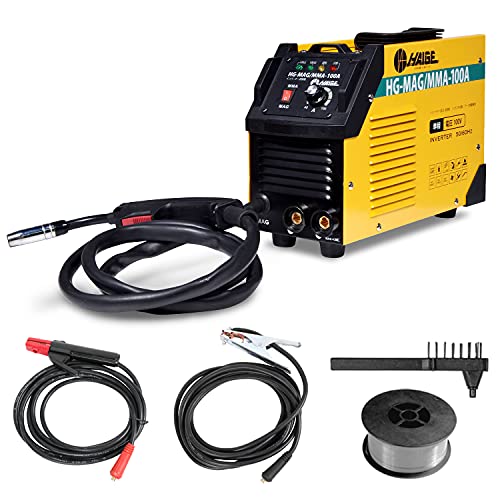
つなぎ方が決まったら、実際にケーブルを差します。電源を切る、端子に差して回して固定する、アースを母材の近くにはさむ、電源を入れて電流を合わせる、の4つの順番で進めてください。
ステップ1は電源です。本体のスイッチを切り、コンセントからプラグを抜きます。エンジンウェルダーならエンジンを止めてから作業します。
ステップ2は端子です。ケーブルの先端のプラグを端子に差し、右に回して止まるまで締めます。緩いまま使うと端子が熱を持ち、溶けることがあります。
ステップ3はアースクリップの位置です。母材の塗装やさびをグラインダーか紙やすりで落とし、溶接する場所からできるだけ近い地金にはさみます。塗装の上にはさむと電気が流れにくく、アークが出ません。
ステップ4で電源を入れ、溶接棒の箱にある範囲の中で電流を合わせます。最初は範囲の真ん中あたりから始めて、ビードの様子を見て10Aずつ上げ下げしてください。
迷ったら端材で2本引いて裏面を見比べる
ここまで読んで、それでも自分の溶接機と棒でどちらが合うか決めきれないことがあります。同じ端材にホルダー−とホルダー+で1本ずつビードを引き、裏面の焼け方と表のビードの幅を比べるのが一番確かです。
正極性で引いたビードは細く盛り上がり、裏面が茶色く焼けます。逆極性で引いたビードは幅が広く平らで、裏面の焼けが薄くなります。この差が見えれば、極性の意味は体で分かります。
厚い鉄板をくっつける作業なら、裏面が焼けるほうを選びます。薄板で裏が溶け落ちるなら、焼けが薄いほうを選びます。溶接棒を変えたときも、同じ試しをすれば迷いません。
試し溶接に使う端材は、本番と同じ板厚のものを用意してください。板厚が違うと溶け込みの見え方が変わり、比べる意味がなくなります。
電流を先に触らないことも大事です。極性を決めてから電流を合わせる順番にすると、穴が開く原因が極性なのか電流なのかを切り分けられます。
元々は充電式のポータブル電源や電動工具分野の専門アドバイザー。現在はキッチン家電や生活家電、カー用品まで幅広く担当しています。「毎日使うものほど、扱いやすさで選ぶ」が持論。
X(旧Twitter)